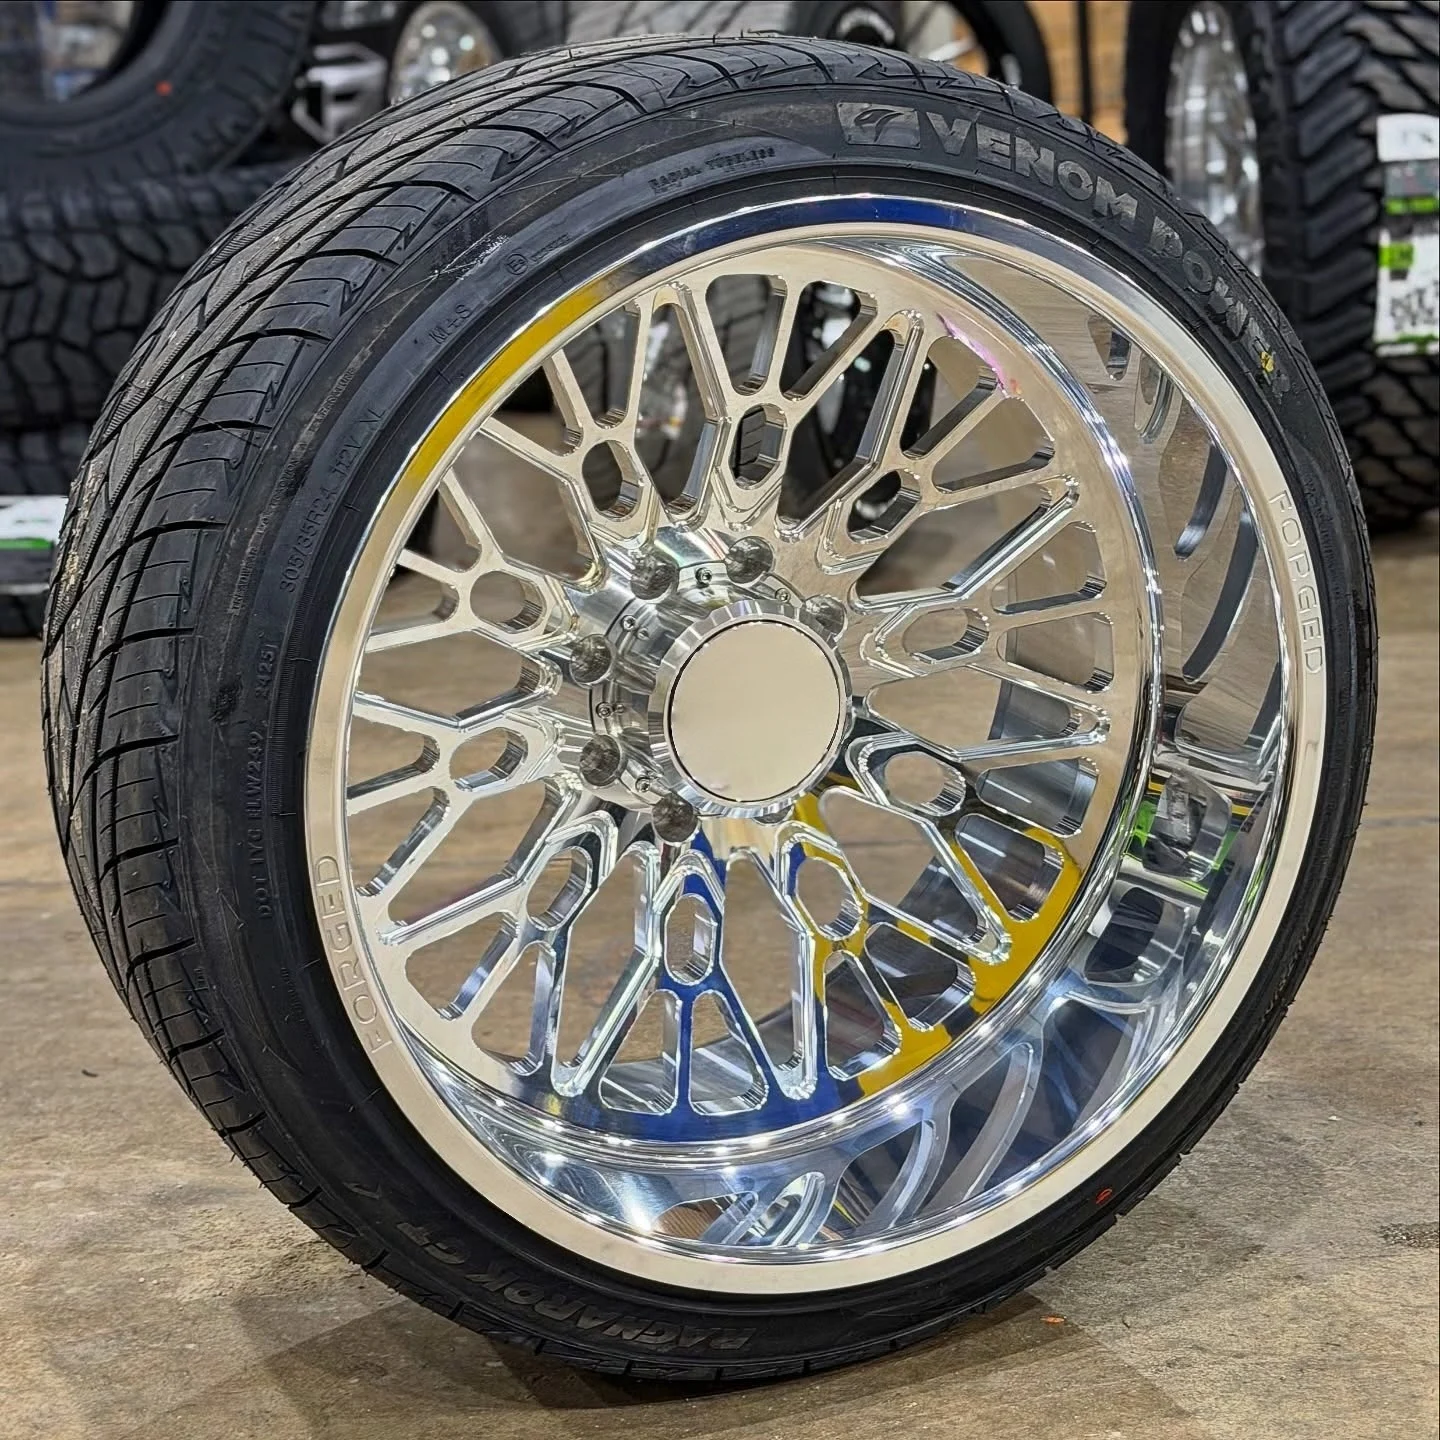
Die Klein Besonderheid Wat Groot Kopseer veroorsaak
Wanneer motorliefhebbers in 'n aangepaste stel gesmeede wiele belê, word elke lyn, afwerking en hoek noukeurig beoordeel om 'n aggressiewe, foutlose stand te skep. Daar ontstaan egter dikwels 'n onverwagte frustrasie tydens die finale installasiefase: 'n middelkap wat nie behoorlik vasgesit wil word nie, wat op die snelweg los rammel of heeltemal teen die asstut vasvat. Hoewel middelkappe soos klein afwerkingsbesonderhede mag voorkom, kan probleme met die pasvorm van wielmiddelkappe 'n droomprojek gou verander in 'n duur kopseer. Dit is noodsaaklik om te verstaan waarom hierdie verskille voorkom en hoe om hulle te voorkom voordat 'n bestelling geplaas word, vir enigiemand wat na 'n professionele, fabrieksklare voorkoms mik. Boonop die estetiese aspek kan 'n slegpasvormende kap tot voginsyging, vroegtydige korrosie en onnodige kliëntediensdispute lei vir hoogwaardige aangepaste voertuigbouers wêreldwyd. Begrip van Hubtoleransies en Masjienpresisie
Om werklik te verstaan hoekom middelkap-wrywing of losheid voorkom, moet ’n mens noukeurig kyk na die ingenieurswese en masjienverdraagsaamheid wat agter hoë-end aangepaste wiele lê. Premie gesmeed wiele word uit soliede aluminium blokke gevyk met behulp van swaar smeepersele en multi-as CNC-masjiene, waar presisie tot baie nou breukverdraagsaamheid gehandhaaf word. Die middelboor en kap-sak vereis presiese afmetings om spesifieke voertuighub-uitreikings te pas. Indien ’n masjienverdraagsaamheid selfs net effens verskuif as gevolg van swak programmeerwerk of onderstandaard toerusting, sal die kap óf onder aanhoudende vibrasie uitpop óf nie sonder beskadiging van die delikate afwerking ingedruk kan word nie. Die beklemtoon van hierdie vlak van vervaardigingsakkuraatheid lê die grondslag vir ’n naadlose, probleemvrye pasvorm wat aggressiewe bestuurtoestande sonder strukturele aftakeling kan weerstaan. Die oorspronklike redes vir los of vasgevangde middelkappe
Jare van praktiese ervaring met die pasmaak van aangepaste prestasiewiele oor verskeie merke en modelle onthul sekere herhalende probleme. Een groot probleem is termiese uitsetting; soos swaar remming intense hitte genereer, sit die aluminium wielhub rondom dit uit en trek saam, wat plastiek- of aluminiumkapbevestigingsringe met tyd kan vervorm. ’n Ander algemene probleem behels ondermarginaal veerbevestigingsklippe wat hul spanning verloor, wat veroorsaak dat kappe op ruwe paaie los rammel. Aan die ander kant, as ’n kap vasvat tydens installasie, lei dwang om dit in posisie te bring dikwels tot die afsny van die bevestigings-O-ringe of die kraak van die kap se voorkant. Die erkenning van hierdie onderliggende meganiese oorsake help bouers om probleme onmiddellik te diagnoseer eerder as om blindelings komponente bymekaar te dwing, wat waardevolle afwerking teen onherstelbare meganiese skade beskerm. Adresering van ruimteprobleme met naverkoopremopgraderings
’n Ander algemene komplikasie ontstaan wanneer entoesiaste reuse nagemark-remstelle of swaarvermoë prestasiereëmklemme installeer. Hierdie opgraderings vereis dikwels uitgebreide wielstude, spesiale afstandstukke of gewysigde monteeroppervlakke wat die verhouding tussen die wielhub en die as-stofkap verander. Wanneer die as-stofkap net ’n paar millimeter verder uitsteek as die vervaardiger se spesifikasies, skep dit ’n interne dieptekonflik wat verhoed dat ’n vlak-monteer middelkap korrek in sy plek pas. Volgens motoronderstel-ingenieurs en riglyne vir die pasmaat van spesiale wiele sal dit onvermydelik tot ruimteprobleme lei indien asuitsteek nie vooraf in ag geneem word nie wanneer kapstyle gekies word; dit vereis óf spesiale afstandstukkies óf alternatiewe lae-profiel kapontwerpe om ’n netjiese voorkoms te behou. Proaktiewe meetwenke om pasmaatfoute te vermy
Die voorkoming van probleme met middelste doppe kom altyd neer op noukeurige voorbereiding en akkurate voor-installasie-meting. Voordat u aangepaste wiele of vervangingsdoppe koop, moet u altyd die presiese middelste boringdeursnee, die diepte van die dophokkie en of die ontwerp 'n voor- of agter-installasie vereis, bevestig. Die gebruik van digitale skyfmaatstokke om die voertuig se hubpiloot te meet en daardie getalle direk met die wielefabrikant se tegniese tekeninge te vergelyk, verwyder gissing. Verder kan die nagaan van die integriteit van rubber O-ringe en die aanbring van 'n klein bietjie anti-seize- of dielektriese vet die installasie vergemaklik terwyl dit galvaniese korrosie tussen verskillende metale oor jare van blootstelling aan reën, sneeu en pad sout voorkom. Ingenieurskundige uitnemendheid en volledige ondersteuning van Forgex Speed
Die bereiking van absolute perfeksie in wielmontasie begin baie voor die finale monteringsfase—dit begin met gevorderde ingenieurswese en onverkortte vervaardigingsstandaarde. Dit is waar nywerheidsleiers soos Forgex Speed herdefinieer wat bestuurders en verspreiders van aangepaste wieloplossings verwag. Ondersteun deur toestande-van-die-kuns vervaardigingsaanlegte, gevorderde CAD-ontwerpsoftware en hoë-presisie CNC-snylyne, verseker Forgex Speed dat elke monoblok-, twee-stuk- en drie-stuk-wiel vleklose middelboor-toleransies en akkurate dopplasing bereik. Of dit nou spesiale kleinhandelbestellings vervul of groot-skaal globale OEM-programme bestuur, Forgex Speed lewer betroubare kettingversorging en streng gehandhaafde gehaltebeheer. Deur nywerheidsvervaardigingskapasiteit te kombineer met noukeurige aangepaste vakmanskap, lewer Forgex Speed die ultieme betroubaarheid vir voertuigopstelle wat nie kompromieë maak met presisie of styl nie.
 EN