Мали детаљ који ствара велике главобоље
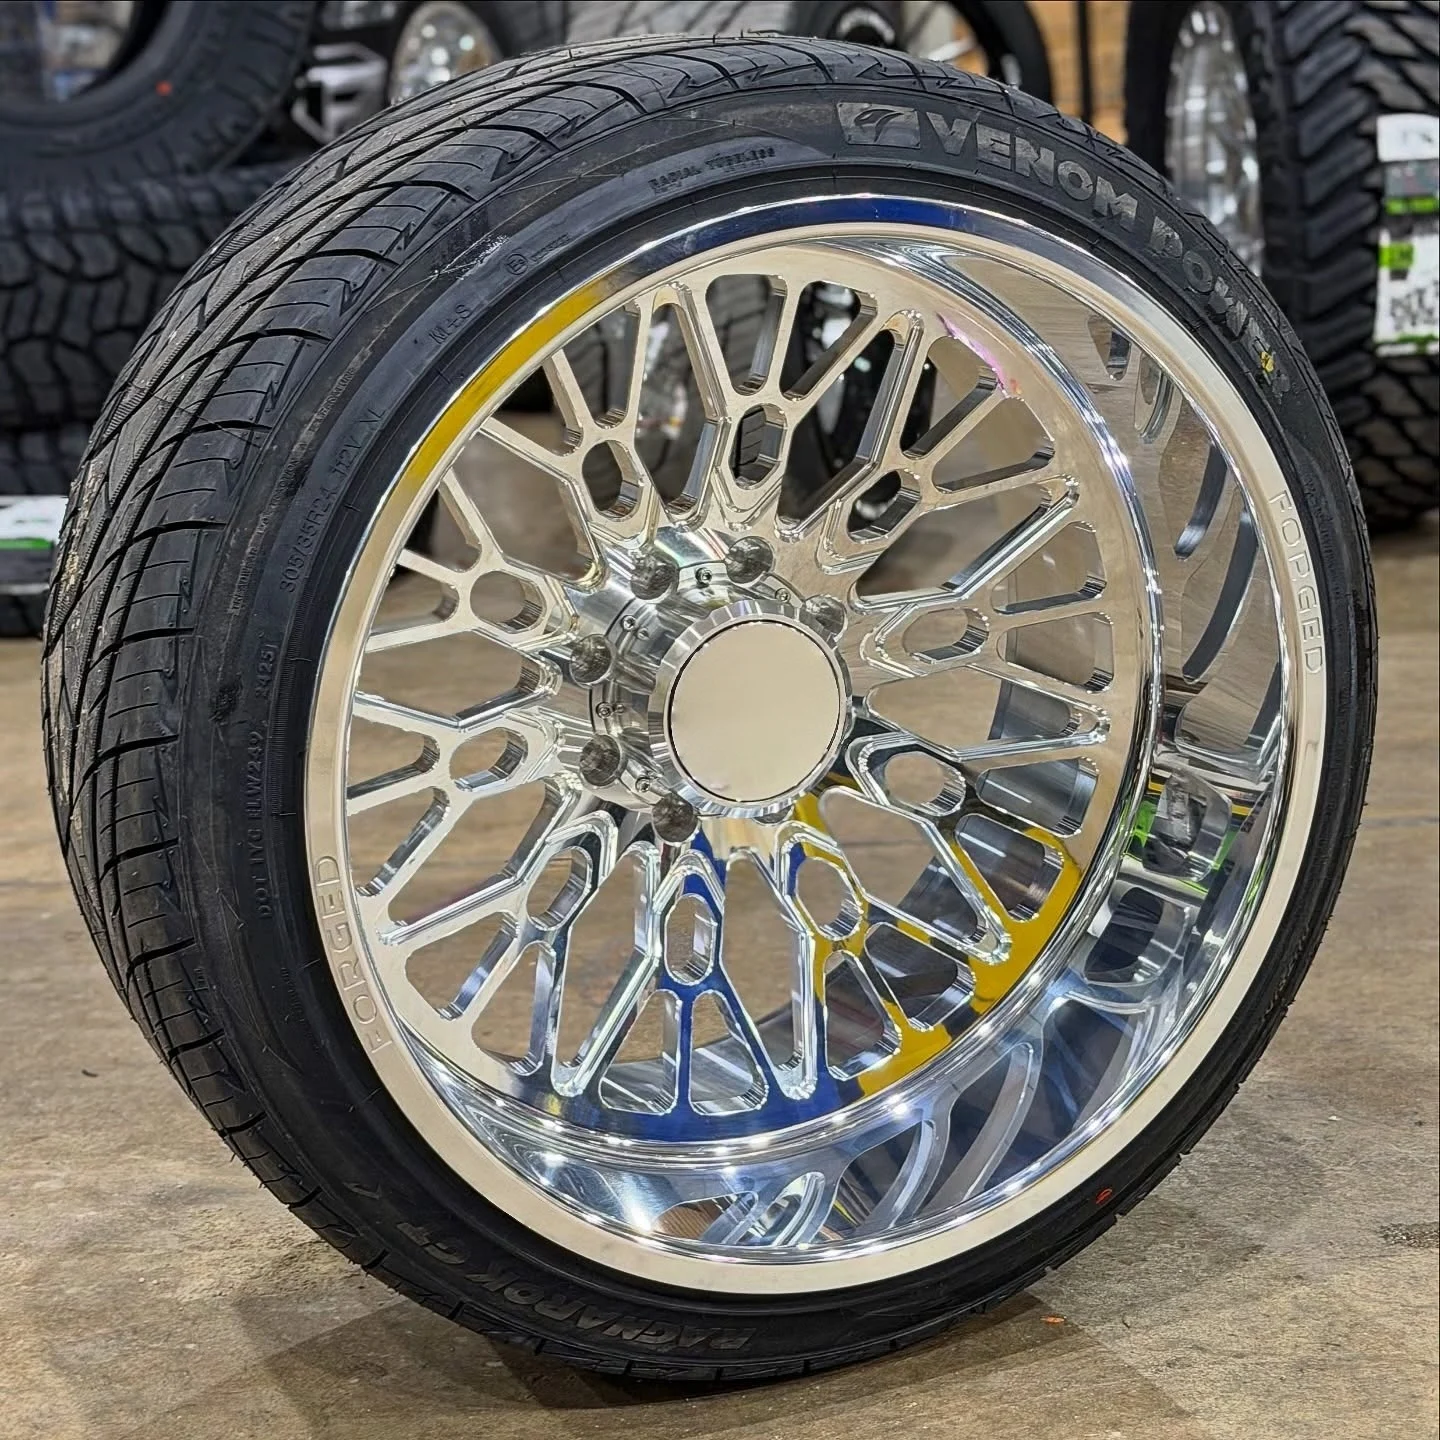
Када љубитељи аутомобила инвестирају у прилагођени сет кованих точкова, свака линија, завршница и угао су пажљиво проанализовани како би се створио агресиван, безупречан став. Међутим, током завршне фазе монтаже често се појављује неочекивано разочарање: централна капа која одбија да се правилно седи, лута се на аутопуту или се потпуно веже за јаз оси. Иако се можда чини да су средње капице мали завршни додир, суочавање са проблемима са постављањем средње капице на точковима може брзо претворити мечну конструкцију у скупу главобољу. Разумевање зашто се ови несугласности јављају и како их спречити пре него што се наручи је од суштинског значаја за све који желе професионални, фабрички чист изглед. Осим само естетике, лоше постављен капац може довести до упадања влаге, преране корозије и непотребних спорова са корисничким сервисом за произвођаче аутомобила високог класе широм света. Разумевање толеранција у центру и прецизности обраде
Да би се заиста разумело зашто се јавља трчење или лабавост централног капела, мора се пажљиво погледати инжењерски и обрадни толеранције иза висококвалификованих прилагођених толеранција. Премијум ковани точкови се резају из чврстих алуминијумских блокова помоћу тешке ковачке пресе и вишеосиних ЦНЦ машина, где се прецизност одржава до чврстих фракционих толеранција. Централни дуб и џеб капа захтевају тачне димензије да одговарају одређеним распоредима у центру возила. Ако се толеранција за обраду промени чак и за мали део због лошег програмирања или некадње опреме, капа ће или изскочити под континуираним вибрацијама или одбити да се упече без оштећења деликатне завршнице. Подстицање на овај ниво прецизности производње поставља темеље за беспрекорно, без проблемног уклапања који издржава агресивне услове вожње без структурне деградације. Корени лабавих или везаних средњих капи
Годинама практичног искуства у монтажу прилагођених кола на различитим маркама и моделима откривају се неки понављајући кривци. Један од главних проблема је топлотна експанзија; пошто тешко кочење ствара интензивну топлоту, околни алуминијумски јаз рота се шири и скраћује, што може са временом искривити пластичне или алуминијумске ретензијске прстене. Још један уобичајени проблем је у вези са слабијим клипима за задржавање пруге који губе напетост, што доводи до тога да се капа лутну на неравноправним путевима. Напротив, ако се капа залепне током монтаже, присиљавање на њено постављање често сече задржиће О-прстене или пукоће лице капа. Упознавање тих механичких узрока помаже градитељима да одмах дијагностикују проблеме, уместо да слепо присиљавају компоненте да се споју, чиме се вредне завршне делове штите од неповратних механичких оштећења. Решавање проблема са одобрењем са модернизацијама кочница на тржишту
Још једна често појављују се компликације када ентузијасти инсталирају масивне комплетне кочнице за затварање или тешке калибре за кочнице. Ове надоградње често захтевају продужене гужве, прилагођене размаке или промене монтажних лица које померају однос између јазбова тока и капа за прашину оси. Када се капак за прашину оси извуче само неколико милиметара даље од фабричких спецификација, ствара се конфликт унутрашње дубине, што спречава правилно седиште централног капка за резање. Према инжењерима аутомобилске шасије и смерницама за прилагођени монтаж точкова, немогућност узимања у обзир издвојања оси пре избора стилова капи неизбежно ће довести до неуспеха у прострањи, што захтева модификације прилагођених размакача или алтернативне дизайне нископрофилних Проактивни савјети за мерење како би се избегле грешке у монтажу
Превенција главобоља са централним капаком увек се сведи на пажљиву припрему и прецизно мерење пре инсталације. Пре него што купите прилагођене точкове или замене капи, увек проверите тачан дијаметар средње буше, дубину џепа капи и да ли дизајн захтева монтажу са предњем или задњем слојем. Коришћење дигиталних калибра за мерење пилота вожње кочије возила и упоређивање тих бројева директно са техничким цртежима произвођача точкова елиминише претпоставке. Осим тога, проверавање интегритета гумених О-рингова и наношење малог маслака анти-прихваћа или диелектричне масти могу олакшати инсталацију док спречавају галваничку корозију између различитих метала током година излагања киши, снегу и сали. Инжењерска изврсност и потпуна подршка од Форгекс Спиде
Достизање апсолутног савршенства у монтажу точкова почиње много пре финалне фазе монтаже - почиње са напредним инжењерским и бескомпромисном производњом стандардима. Овде лидери индустрије као што је Форгекс Спид редефинишу шта возачи и дистрибутери очекују од прилагођених решења за точкове. Поддржана најсавременијим производним инсталацијама, напредним ЦАД дизајнерским софтвером и прецизним ЦНЦ линијама за обраду, Форгекс Спид осигурава да сваки моноблок, дводелни и троделни точак постиже безупречне толеранције централног дужњака и Било да испуњава специјализоване малопродајне наруџбине или управља великог обима глобалних ОЕМ програма, Форгекс Спид обезбеђује поуздано извршење ланца снабдевања и строгу контролу квалитета. Комбинујући индустријску производњу са прецизним занатским радним вештином, Форгекс Спиде пружа врхунску поузданост за грађевине које одбијају да компромитују прецизност или стил.
 EN